
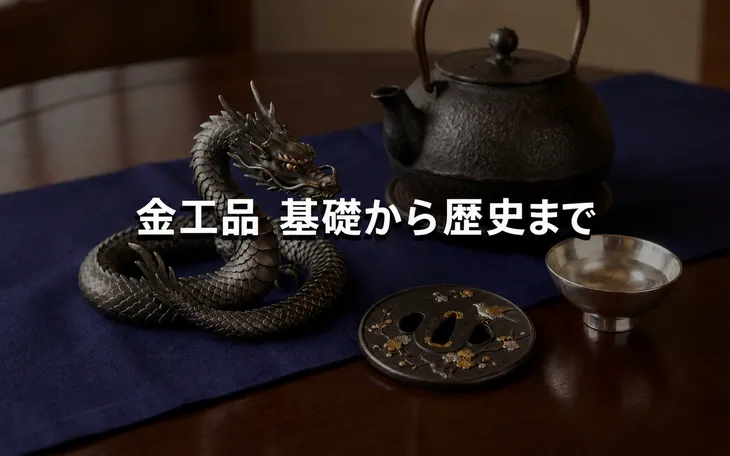
金工品とは、金・銀・銅・鉄などの金属を素材として加工した工芸品の総称を指します。
古来は仏具や武具などの実用具として発展し、江戸期から明治期にかけては刀装具や自在置物といった卓越した技術を誇る美術工芸品として、世界的にも高い評価を集めてきました。
本記事では、金工品について基礎から学びたい方に向けて、その定義や素材となる金属の種類、鋳造・鍛造・彫金という三大技法、日本国内における歴史や代表的な金工師について、わかりやすく解説していきます。
骨董品として金工品に向き合う際に押さえておきたい共箱や作家銘といった基礎的な用語にも触れていきますので、ぜひ参考になさってください。
金工品とは何か
金工品とは、金属を材料として加工・成形をほどこした工芸品の総称です。用いられる金属は金・銀・銅・鉄・錫など多岐にわたっており、それぞれの素材の性質を活かしながら、日常で用いる道具から鑑賞用の美術品まで、幅広い分野で制作されてきました。
金工品と呼ばれる範囲は非常に広く、茶の湯の釜や鉄瓶、酒器、仏具、梵鐘、刀剣の鍔(つば)や目貫(めぬき)などの刀装具、花器、香炉、置物などが含まれます。
もともとは実用品として作られたものが多いのですが、使い勝手のよさに加えて装飾性も追求されるようになり、次第に美術工芸品としての価値も高まっていきました。
日本においては、金工の技法を大きく「鋳金(ちゅうきん)」「鍛金(たんきん)」「彫金(ちょうきん)」の3つに分類することができます。
これは、金属を溶かして型に流し込むのか、叩いて延ばすのか、あるいは表面を彫って飾るのかという素材への働きかけの違いにもとづく分類で、この3分類は重要無形文化財の指定区分としても採用されています。
美術工芸品としての金工品の特徴
美術工芸品としての金工品の大きな魅力のひとつは、金属ならではの質感にあります。
金の柔らかな輝き、純銀のもつ白い光沢、銅や鉄が年月を経て見せる深みのある色合いなど、金属は素材そのものが豊かな表情を持っています。
さらに、着色や研磨、鍍金(ときん)といった仕上げによって、同じ素材でも異なる印象を作り出せる点も見逃せない特徴です。
技術面での特徴を象徴するのが、自在置物(じざいおきもの)です。
自在置物とは、鉄や銅などの板金を打ち出して龍や蛇、鯱(しゃち)、昆虫や甲殻類などの姿をかたどり、関節部分を実物さながらに動かせるように組み上げた置物のことをいいます。
江戸時代の甲冑師であった明珍(みょうちん)派の職人が、甲冑製作の技術を応用して作ったものが現存する最古の作品で、明治期以降は輸出工芸品としても高く評価されました。
一枚一枚の鱗や節をそれぞれ成形し、可動する構造に組み立てていく技術は、金工の精密さを物語る好例といえるでしょう。
また、美術工芸品としての金工品には作者を示す作家銘が刻まれている場合が多く、作品を納めた共箱(ともばこ)に作者の署名や印があれば、真作を裏づける重要な手がかりとなります。
骨董市場では、こうした作家銘や共箱の有無、保存の状態、専門機関による鑑定書の有無などが評価を左右する要素となっています。
金工品に使用される主な金属素材
金と純銀
金は、金属のなかでもとりわけ加工性に優れた素材として知られています。
柔らかく延性・展性が高いため、薄く打ち延ばして箔にしたり、細い線状に引き伸ばしたりすることも容易にできます。
加えて、空気中で酸化や腐食を起こしにくく、長い時を経ても輝きを失わない耐食性も備えています。
この性質から、古代の装身具や仏像の鍍金、刀装具の装飾、茶道具の金具といった格式の高い工芸品に用いられてきました。
ただし純金はあまりに柔らかいため、強度の求められる部分では銀や銅を加えた合金として使用されるのが一般的です。
銀も加工しやすい金属で、金属のなかで最も高い光の反射率を持つことから、白く美しい光沢を放つのが特徴です。
純銀(純度99.9%以上)は茶道具の茶托や急須、酒器、香炉などに使われ、明治期以降は輸出向けの花器や置物にも用いられました。
一方で、銀は空気中の硫黄分と反応して表面が黒く変色する「硫化」を起こしやすい金属でもあります。
この変色を意図的に利用して古色をつける技法もありますが、良好な保存状態を保つには、湿気や硫黄分を避けた保管が求められます。
なお、日本の金工品では銀を多く含む製品に「純銀」「銀製」などの刻印が打たれていることが多く、素材を見分けるうえでの目安となります。
銅と鉄
銅は融点がおよそ1085℃と比較的扱いやすく、鋳造にも鍛造にも適した金属です。
加工性と強度のバランスが良いことから、仏具や梵鐘、仏像、花器、建水(けんすい)など、古代から現代まで幅広い金工品に用いられてきました。
銅は空気や水分に触れると表面に酸化膜を形成し、長い年月を経て緑青(ろくしょう)と呼ばれる緑色の錆を生じます。
この変化は素材を保護する働きも果たしており、古い銅製の仏具や梵鐘に見られる独特の風合いは、経年変化による味わいとして鑑賞の対象にもなっています。
鉄は硬く強度に優れた金属で、刀剣や甲冑、鍔などの武具に活用されてきました。
また、茶の湯の釜や鉄瓶といった、火にかける道具にも欠かせない素材です。
鉄は酸化によって赤錆を生じやすい性質があるものの、茶釜や鉄瓶では表面を高温で焼いて黒い酸化皮膜を作ったり、漆を焼き付けたりすることで錆を防ぐ工夫がなされてきました。
武具の分野では、鉄地に金や銀を象嵌する装飾も発達し、鉄の重厚感と貴金属の輝きの対比が独自の美しさを生み出しています。
錫およびその他の合金
錫(すず)は融点がおよそ232℃と非常に低く、柔らかで加工しやすい金属です。
錫でつくられた器は水の雑味を払い、酒の味をまろやかにするといわれ、古くから酒器や茶壺、茶托などに用いられてきました。
錆びにくく、金属臭が少ないことも食器に向いた特性です。
ただし柔らかいために変形しやすく、保存状態の良い錫器ほど評価が高くなる傾向があります。
金工品では単一の金属だけでなく、用途に応じて複数の金属を配合した合金も広く使われます。
代表的なものが銅と錫を主成分とする青銅(ブロンズ)で、梵鐘や仏像、鏡などの鋳造品に広く用いられてきました。
また、銅に金を加えた「赤銅(しゃくどう)」は、着色によって深い紫黒色を呈し、刀装具の地金として珍重されました。
銅と銀の合金である「四分一(しぶいち)」は、灰色がかった落ち着いた色合いを特徴とします。
さらに、銅に亜鉛を加えた黄銅(真鍮)も仏具などに用いられています。
こうした合金と、それらを異なる色に発色させる「煮色(にいろ)仕上げ」の技術は、日本の金工が世界的に高く評価される要因のひとつとなっています。
金工品の三大技法と代表的な装飾
型に金属を流し込む鋳造技法
鋳造(ちゅうぞう)とは、金属を高温で溶かし、あらかじめ準備した型に流し込んで固めることで形を作り上げる技法です。日本の金工における三大技法のうちのひとつ「鋳金」がこれにあたります。
基本的な工程としては、まず作りたい形の原型を木や蝋、土などで作り、その原型をもとに砂や土で外型を製作します。
中空の作品を作る場合には内側に中子(なかご)と呼ばれる型を入れ、外型と中子の隙間に溶かした金属を流し込みます。
金属が冷えて固まったら型を割って取り出し、表面の仕上げや着色をほどこして完成となります。
型の種類によって、砂を用いる「砂型鋳造」、蝋で作った原型を熱で溶かして空洞化する「蝋型鋳造(ろうがたちゅうぞう)」、土で型を作る「惣型(そうがた)」などがあります。
鋳造の魅力は、鍛造では実現が難しい立体的で複雑な形状を作り出せる点にあります。
また、同じ型を使えば同一形状のものを繰り返し制作できるため、量産も可能になります。
梵鐘や仏像、茶の湯の釜、鉄瓶、香炉などは代表的な鋳造品であり、奈良の東大寺盧舎那仏像(奈良の大仏)も鋳造によって作られたものです。
鋳造の際に金属の流れ方や凝固の加減によっては「鋳巣(いす)」と呼ばれる穴が生じてしまうため、金属の温度管理や型の作り方には高度な技術が求められます。
金属を打ち延ばす鍛造技法
鍛造(たんぞう)は、金属を叩いて延ばし、形を作り出す技法です。
三大技法の「鍛金」は鍛造の一種です。金属の板や塊を金床(かなとこ)や当て金の上に据え、金槌で繰り返し叩くことで、皿や壺、鉢などの器の形や、甲冑、刀身などを成形していきます。
鍛造の工程では、叩くことで金属が硬くなる「加工硬化」が起こるため、途中で「焼きなまし(焼鈍)」と呼ばれる加熱処理を施し、金属を柔らかい状態に戻しながら作業を進めていきます。
一枚の板から継ぎ目のない器を打ち出す「絞り」の技術や、板の裏側から叩いて模様を浮かび上がらせる「打ち出し」、複数の金属板を重ねて鍛接し木目状の模様を作る「木目金(もくめがね)」なども、鍛金に含まれる技法です。
鍛造の大きな特徴は、叩くことで金属内部の組織が緻密になり、強度が高まる点にあります。
鋳造では金属内部に微細な空隙が残ることがありますが、鍛造では叩く力によってそれらの構造が変化し、金属をより丈夫にする効果が期待できます。
日本刀の製作において鉄を折り返しながら何度も鍛える「折り返し鍛錬」は、この性質を最大限に活かして不純物を除き、強靱で粘りのある刀身を生み出す技術です。
表面を装飾する彫金と象嵌技法
彫金(ちょうきん)とは、タガネ(鏨)と呼ばれる金属製の工具と小槌を使い、金属の表面に模様や文字を彫ったり、打ち出したりして装飾する技法です。
三大技法の3つ目に位置づけられ、鋳造や鍛造で作られた素地に最終的な意匠をほどこす役割を担います。
彫金には多くの技法があり、線を彫る「毛彫り(けぼり)」、タガネを斜めに打ち込んで片側だけを深く彫り、筆で描いたような線を表現する「片切彫(かたきりぼり)」、文様を浮き彫りにする「高肉彫(たかにくぼり)」、文様の周囲を彫り下げて浮き立たせる「肉合彫(ししあいぼり)」、地の部分を一面に打ち込んで地文とする「魚々子(ななこ)」などが代表的な例です。
江戸時代の刀装具では、これらの技法が高度に発達しました。
象嵌(ぞうがん)は、彫金技法の一種で、地金となる金属に溝や穴を彫り、そこへ異なる種類の金属をはめ込むことで模様を表現する技法です。
鉄地に金や銀をはめ込めば、重厚な地色と貴金属の輝きが対比され、鮮やかな装飾効果が生まれます。
地金に彫った溝に金属線や薄板を打ち込んで固定する「線象嵌」「平象嵌」、地金の表面に細かい布目状の刻みを入れ、その凹凸に金や銀の薄い箔や板を食い込ませて固定する「布目象嵌(ぬのめぞうがん)」などの種類があります。
布目象嵌は肥後(熊本)の鍔や京都の象嵌細工で盛んに用いられ、加賀(石川)の「加賀象嵌」も精緻な平象嵌として名高いものです。
金工品を鑑賞する際には、彫りの線の切れ味や象嵌の密着具合に注目することで、作者の技量が見えてきます。
作家銘とあわせて、こうした技法の質が評価における重要な基準の一つとなっています。
日本における金工品の歴史
仏教伝来と金工品
日本の金工の起源は、弥生時代に大陸から青銅器や鉄器がもたらされたことにさかのぼります。
銅鐸や銅鏡、銅剣などが作られ、古墳時代には権力者の墓である古墳から、金銅(こんどう)製の馬具や冠、耳飾りといった装身具が数多く出土しています。
金銅とは銅に金鍍金を施したもので、この時代にはすでに鋳造や鍍金、彫りによる装飾の技術が朝鮮半島から伝わり、国内でも製作されるようになっていました。
6世紀半ばの仏教伝来は、日本の金工に飛躍的な発展をもたらしました。
仏像や仏具の製作のために多くの金属工人が渡来し、高度な鋳造技術が根づいていったのです。
飛鳥時代には法隆寺の釈迦三尊像などの金銅仏が作られ、奈良時代には国家事業として東大寺の盧舎那仏像という巨大な鋳造像が完成しました。
また、寺院で時を告げる梵鐘の鋳造も盛んになり、京都・妙心寺の梵鐘には698年(文武天皇2年)の銘があり、日本最古の紀年銘をもつ梵鐘として国宝に指定されています。
仏具では、香炉や華瓶(けびょう)、錫杖などの製作を通じて、金工の技術は宗教と結びつきながら受け継がれていきました。
戦国時代から江戸時代の武具と茶道具
武士の時代を迎えると、金工は武具の分野で目覚ましい発展を遂げます。
刀剣そのものを鍛える刀鍛冶に加え、鍔・目貫・小柄(こづか)・笄(こうがい)・鐺(こじり)といった刀装具を飾る金工師が活躍しました。
室町時代には足利将軍家に仕えた後藤祐乗(ごとうゆうじょう)を初代とする後藤家が刀装具の名門として確立され、江戸時代を通じて格式ある「家彫(いえぼり)」の系譜を守り続けます。
一方で、江戸中期以降は、後藤家の様式にとらわれない自由な作風の「町彫(まちぼり)」も盛んになり、横谷宗珉(よこやそうみん)に代表される絵画的な彫金が人気を博しました。
甲冑においても、明珍派をはじめとする甲冑師が、鉄の鍛造と装飾の技術を磨いていきました。
同時期、茶の湯の普及は金工に新たな需要を生み出しました。
茶道具のなかでも茶釜は鋳造技術の集大成といえ、筑前(福岡)の芦屋釜(あしやがま)や下野(栃木)の天明釜(てんみょうがま)が名品として知られ、京都では、千利休の時代にも活躍した西村道仁(にしむらどうにん)や、名越(なごし)家などの釜師が活躍しました。
建水や蓋置、火箸、水指、風炉といった道具にも銅や鉄が使われ、実用性と侘びの美意識を兼ね備えた金工品が茶人たちに愛好されました。
江戸時代を通じて、武具装飾と茶道具という2つの分野も、日本の金工技術を支える柱となっていったのです。
明治金工の発展と海外輸出への転換
1876年(明治9年)の廃刀令によって武士が刀を持つことが禁じられると、刀装具の需要は激減し、多くの金工師が仕事を失うこととなりました。
彼らは生き残るために、それまで鍔や目貫に注ぎ込んできた彫金・象嵌の技術を、花器や香炉、置物、煙草入れ、文房具などの装飾工芸品へと転用する道を歩みます。
この転業を後押ししたのが、万国博覧会と海外輸出でした。明治政府は1873年(明治6年)のウィーン万国博覧会以降、殖産興業政策の一環として工芸品の輸出を奨励し、日本の金工品は欧米で大きな人気を獲得していきました。
この時期に生み出された、精緻な彫金や象嵌、多彩な合金の色を駆使した輸出向け工芸品は、今日「明治金工」と呼ばれ、国内外の美術館やコレクターから高い評価を受けています。
明治金工の特徴は、超絶技巧ともいえる写実性と装飾性です。
加納夏雄(かのうなつお)や海野勝珉(うんのしょうみん)、正阿弥勝義(しょうあみかつよし)らは、刀装具で培った技術を応用し、鳥獣や草花を生き写しのように表現した作品を制作しました。
また、鈴木長吉(すずきちょうきち)の鋳造による大作や、高瀬好山(たかせこうざん)らによる自在置物も海外で好評を博しています。
1890年(明治23年)には優れた美術家を顕彰する帝室技芸員制度が設けられ、金工の分野からも複数の名工が任命されました。明治金工は、日本の金工が実用以外にも新たな用途や表現方法を獲得し、純粋な美術工芸として世界に認められた転換点であるといえるでしょう。
日本の代表的な金工師
江戸時代から明治時代にかけて活躍した著名な金工師と、その代表的な作風や制作物を以下の表にまとめます。
| 金工師 | 活動時期 | 分野・流派 | 特徴・代表的な制作物 |
|---|---|---|---|
| 横谷宗珉 | 江戸中期(1670〜1733年) | 彫金・町彫 | 片切彫を確立し、絵画的な刀装具を制作。町彫の祖とされる |
| 後藤一乗 | 江戸後期〜明治(1791〜1876年) | 彫金・後藤家 | 後藤家の伝統を受け継ぎつつ写実的な作風を切り開いた幕末の名工 |
| 加納夏雄 | 幕末〜明治(1828〜1898年) | 彫金 | 明治新貨幣の原型を彫刻。帝室技芸員。刀装具から置物・花器へと転じた |
| 正阿弥勝義 | 幕末〜明治(1832〜1908年) | 彫金・象嵌 | 多彩な合金と象嵌による超絶技巧の香炉・置物で知られる |
| 海野勝珉 | 幕末〜明治(1844〜1915年) | 彫金 | 帝室技芸員。東京美術学校教授として後進の育成にあたった |
| 鈴木長吉 | 明治(1848〜1919年) | 鋳金 | 帝室技芸員。シカゴ万博出品の「十二の鷹」など大作の鋳造で知られる |
| 高瀬好山 | 明治〜昭和(1869〜1934年) | 自在置物 | 龍や昆虫、甲殻類などの自在置物で広く知られ輸出でも高い評価を得た |
| 香取秀真 | 明治〜昭和(1874〜1954年) | 鋳金 | 帝室技芸員。鋳金作家であるとともに金工史研究の第一人者 |
これらの金工師の作品においては、共箱や作家銘の刻印が真贋を判断する重要な手がかりとなります。
ただし著名な金工師には後世の模作や偽銘が存在することもあるため、専門家による鑑定書の取得や、保存状態を含めた総合的な判断が必要となります。
重要無形文化財としての認定と技術継承
現代の日本では、優れた伝統技術を保護するため、文化財保護法にもとづいて重要無形文化財の保持者、いわゆる「人間国宝」が認定されています。
金工の分野では「鋳金」「彫金」「鍛金」などの技術について、それぞれの技法を高度に体現する作家が認定されてきました。
鋳金では、高村光雲の子で鋳金の近代化に貢献した高村豊周(たかむらとよちか)が1964年に認定されたほか、香取秀真の子である香取正彦(かとりまさひこ)、齋藤明、大澤光民(おおざわこうみん)らが認定を受けています。
彫金では、布目象嵌の鹿島一谷(かしまいっこく)、加賀象嵌の中川衛(なかがわまもる)、江戸彫金の技法を継ぐ桂盛仁(かつらもりひと)、山本晃らが、鍛金では関谷四郎、奥山峰石(おくやまほうせき)、木目金の玉川宣夫、大角幸枝(おおすみゆきえ)らが認定されています。
技術の継承は、こうした保持者による弟子の育成に加え、東京藝術大学などの大学における金工教育、伝統工芸展をはじめとする公募展、地域の産地での職人養成など、複数の経路を通じて行われています。
また、山形鋳物、高岡銅器、南部鉄器などの産地では、伝統的工芸品として鋳造技術が守られながら、現代の生活に合わせた製品づくりも進められています。
江戸の刀装具や明治金工の技法は途絶えることなく、姿を変えながら今日の作家たちの手に脈々と受け継がれているのです。
まとめ
金工品とは、金・純銀・銅・鉄・錫、そしてそれらの合金を加工して作られた工芸品の総称であり、実用品から自在置物のような高度な美術工芸品まで幅広く含まれます。
技法は鋳造(鋳金)・鍛造(鍛金)・彫金の3つに大別され、彫金の一種である象嵌は、日本の金工を代表する装飾技法として知られます。
歴史的には、仏教伝来にともなう仏具や梵鐘の製作、武具と茶道具の発展、廃刀令を機とした明治金工の隆盛を経て、現代では人間国宝によってその技術が受け継がれています。
金工品を鑑賞・収集する際は、素材や技法への理解に加えて、作家銘や共箱、鑑定書、保存状態にも目を向けることで、その価値をより深く味わうことができるでしょう。